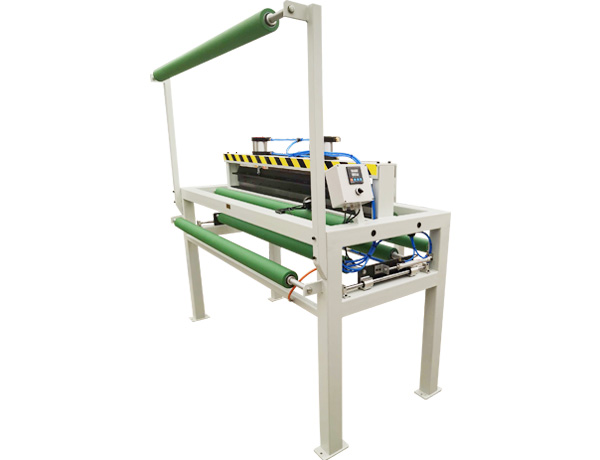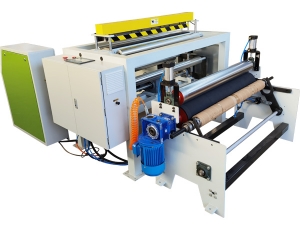
薄膜点断机产出的断点深浅,会直接影响薄膜后续使用体验,断点过深,薄膜在输送、收卷阶段容易提前撕裂,造成断料停机;断点过浅,使用者很难沿着标记位置顺利撕开,达不到预设使用效果。想要稳定把控断点状态,操作人员需要从刀具、压力、速度、基材、辅助结构等多个维度分步调试,让薄膜点断机适配不同材质、厚度的薄膜原料。
刀具本身的状态,是调节点断深浅的基础。薄膜点断机常用的点断刀分为齿刀、针辊刀等样式,齿尖的锋利程度、齿距排布都会作用在断点成型效果上。刀具长期使用之后,齿尖会出现磨损钝化,同等压力下刻入薄膜的深度会变浅,这时需要拆下刀具进行打磨或者更换新刀。安装刀具时,保证刀辊与底辊两端的间隙保持一致,避免出现一端点断痕迹重、另一端痕迹轻的情况。安装完成后,先手动盘车转动辊体,观察齿刀和底辊接触状态,确认没有局部硬卡、单侧磕碰,再接入动力试机,防止装配偏差造成刀具损坏,或是断点深浅不均匀。
辊压压力的调整,是改变点断深浅最直接的方式。薄膜点断机两侧一般配有调压部件,依靠弹簧或者气缸提供压紧力,压力加大,刀齿切入薄膜的深度随之增加;压力调小,刻痕就会变浅。调节压力时,不要一次性大幅度改动数值,每次小幅调整,试走一段薄膜,停机查看刻痕状态。不同材质薄膜耐受程度不一样,软质的 PE 膜更容易压出深痕,偏硬的 BOPP 膜需要搭配适配压力,压力过大还会直接把薄膜切透,形成断口,不属于合格的点断效果。调试过程中,以薄膜保留底层连接、能够轻松手撕分开为参考标准。
生产线走料速度同样会对点断深浅带来影响。在压力、刀具不变的前提下,走料速度偏快,刀齿和薄膜接触的时间变短,成型的刻痕会相对偏浅;走料速度放慢,接触时长增加,刻痕更深。更换订单规格、调整生产线节拍的时候,压力参数要同步配合修正,只调速度不做压力补偿,很容易出现断点效果波动。薄膜点断机的调速系统可以和上游吹膜设备、下游收卷设备联动,保持全线走料节奏稳定,避免忽快忽慢带来的断点深浅不一。进料牵引机构也要做好校正,保证薄膜走料时不跑偏,薄膜歪斜会让齿刀作用位置偏移,局部受力异常,出现部分断点过重或者过轻的现象。
原料自身特性以及环境条件,也需要纳入调试考量范围。薄膜厚度存在差异时,同样参数下,厚膜成型刻痕会偏浅,薄膜越薄,越容易被压透。车间温湿度变化,会改变薄膜本身的柔韧状态,湿度偏高,薄膜偏软,同等压力下刻痕更深;环境干燥,薄膜发硬,刻痕会变浅。如果是复合薄膜,多层结构之间的贴合状态也会干扰点断效果,复合层间出现离层,断点位置容易分层,需要重新匹配压力与速度。换料生产前,优先拿该批次原料做小样试机,不要直接沿用之前其他薄膜的参数。
日常生产过程中,还要做好持续监测与维护。每隔一段时间取样检查断点,沿着刻痕位置手撕测试,观察撕裂路径是否沿着点断线,有没有不规则扯裂的情况。辊体表面要保持清洁,薄膜析出的助剂、粉尘堆积在底辊或者刀齿缝隙,会改变实际接触间隙,慢慢造成点断效果变差,需要定时停机擦拭清理。如果长时间停机再复产,要重新试片复核深浅参数,经过预热、空载运行之后,再进入批量生产。把适配好的刀具间隙、压力、速度参数做好记录,后续再生产同类型薄膜时,可以直接调取参考,减少重复调试耗费的时间。整套调节流程相互配合,薄膜点断机就可以持续输出状态稳定的点断薄膜,适配连卷袋、保鲜膜、包装袋等多种产品加工需求。