薄膜打孔机如何做好冲针模具防锈保养
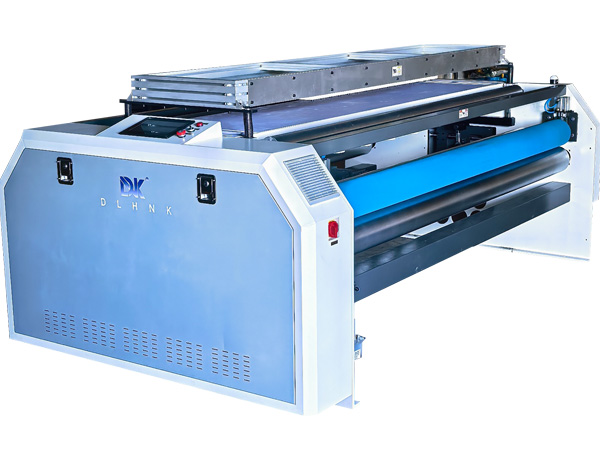
薄膜打孔机依靠冲针、凹模配合完成薄膜冲孔作业,冲针模具多为钢材制成,在车间潮湿环境、水汽、助剂挥发物影响下容易生锈。冲针表面锈蚀之后,冲孔边缘起毛、薄膜拉丝、孔位变形,严重时会出现卡料、崩针停机。做好常态化防锈保养,能够稳定冲孔品质,延长模具使用寿命。薄膜打孔机针对冲针模具建立清洁、防锈、存放、点检的标准化保养流程,减少锈蚀故障发生。
日常停机清洁,是薄膜打孔机冲针模具防锈保养的基础工序。每次生产结束之后,先关停设备动力,清除冲针、凹模缝隙残留的薄膜碎屑、静电吸附粉尘。部分薄膜会析出增塑剂、爽滑剂,这类物质附着在模具表面,吸潮后会加速氧化生锈,不能只简单吹扫。优先使用软毛刷、无尘布清理,禁止硬质刮刀刮擦刃口,避免划伤精密配合面。清洁完成确认模具表面干燥,没有水渍、油污残留,再进入防锈处理环节。生产环境湿度偏高时,缩短清洁间隔,减少腐蚀性附着物长时间停留。
选用适配防锈介质,是薄膜打孔机冲针防锈保养的关键。根据使用节奏区分防锈方案:短时间停机,可涂抹薄层防锈油,选用挥发速度适中、不易沾染薄膜的型号,避免油污转移到成品膜面造成污染;长时间停产、模具拆卸入库,可采用防锈脂或者防锈膜包裹。涂抹防锈介质时均匀覆盖冲针侧壁、尖端、凹模孔壁,重点照顾刃口位置。注意控制用量,油膜过厚容易粘膜、积灰,反而影响冲孔效果;上机复产前,需要把防锈油擦拭干净再试机。不建议使用强腐蚀性的清洗剂,清洗后要充分干燥再上防锈防护。
生产环境管控,降低薄膜打孔机模具生锈的外部诱因。车间水汽大、温差大,模具表面容易凝露,是隐性锈蚀的主要源头。做好车间通风除湿,避免冷却水管道、加湿器靠近打孔工位。薄膜原料本身挥发的助剂气体聚集在机头位置,长期侵蚀模具,定期排风换气。设备停机之后不要立刻封闭防护罩,待模具温度回落、水汽散尽再盖护罩。如果车间无法保持干燥,可在模具周边放置干燥剂辅助控湿,减少凝露产生。
拆装、存放管理,防止薄膜打孔机备用冲针模具锈蚀。备用冲针、凹模拆卸下来之后,清洁干净并做好防锈处理,单独放置在干燥的收纳盒内,分隔摆放,避免冲针尖端磕碰划伤保护层。收纳盒放置在远离地面、水源的干燥柜中,分类标注规格。取用模具时,尽量佩戴手套操作,手上汗液接触钢材表面会留下盐分,加速生锈。更换模具上机时,同步检查库存件的表面状态,发现轻微锈斑提前处理,不要直接上机生产。
锈蚀预处理与定期点检,减少薄膜打孔机模具锈蚀带来的次生问题。日常巡检留意冲针刃口、凹模内壁,出现初期浮锈,可用细油石配合防锈油轻轻打磨除锈,打磨完成清洁、重新做防锈;锈坑较深、刃口缺损的模具,建议直接更换,打磨后间隙改变会出现冲孔不良。建立保养台账,记录清洁时间、防锈操作、模具状态。换季、梅雨季提升点检频次,增加防锈检查次数。
上机复产前核查,规避薄膜打孔机防锈保养的遗留风险。停机保养一段时间后再次开机,必须擦拭干净冲针和凹模上的防锈介质,检查刃口有无锈迹、杂质残留。先空载试运行,再用废膜试冲,观察孔边状态,确认无油污、无拉丝再投入正式生产。生产过程中如果发现孔口异常起毛,除检查冲针磨损之外,也要排查是否是防锈油清理不干净或是已经出现轻微锈蚀。
总的来说,冲针模具防锈保养重点在于隔绝水汽、腐蚀介质,同时兼顾薄膜生产不能被油污污染的特殊要求。薄膜打孔机依靠日常清洁、合理选用防锈材料、环境控湿、规范存放和定期点检,延缓冲针凹模氧化锈蚀,保障冲孔光洁稳定,降低模具损耗与停机频次。